
Treinamento de liderança industrial é o desenvolvimento de supervisores e encarregados ancorado nos indicadores da planta, e não em conteúdo corporativo genérico.
Treinamento de liderança industrial é o desenvolvimento de encarregados, supervisores e coordenadores de produção com foco em indicadores de fábrica. Este guia mostra por que programas genéricos falham na indústria, quanto custa manter um líder despreparado na linha e como estruturar o desenvolvimento dentro da operação.
Todo treinamento de liderança industrial que não conversa com o indicador da planta vira despesa de RH. O supervisor sai da sala motivado, volta para a linha na segunda-feira e encontra o mesmo refugo, a mesma parada de máquina e o mesmo operador que não recebeu feedback há dois anos.
A causa raiz desse ciclo raramente está no conteúdo. Está na origem do problema: a indústria promove o melhor técnico e assume que ele aprenderá a gerir gente por osmose. Perde um excelente operador e ganha um gestor sem repertório.
Na Liderare Consulting, tratamos desenvolvimento de líderes de produção como projeto de operação, não como evento de treinamento. O critério de sucesso é o mesmo que a diretoria já usa: OEE, refugo, absenteísmo, segurança e clima.
O que é treinamento de liderança industrial?
Treinamento de liderança industrial é o processo estruturado de desenvolver a capacidade de gestão de pessoas de encarregados, supervisores, coordenadores e gerentes de planta, ancorado nos indicadores da própria operação e na realidade de alta pressão da linha de produção.
Ele difere de um programa corporativo de liderança em três pontos:
- O contexto é a manufatura, com turno, meta horária, risco físico e interface direta com sindicato. Cenários de escritório não se aplicam.
- A medição acontece em indicadores duros: OEE, refugo, retrabalho, absenteísmo, taxa de frequência de acidentes e rotatividade, não em pesquisa de satisfação do participante.
- O desenvolvimento ocorre sobre casos reais da planta, com o líder aplicando na semana seguinte o que discutiu na sessão.
Um programa que atende esses três critérios muda comportamento porque disputa espaço com a rotina em vez de competir com ela. Um programa que não atende vira uma sala com café e slide.
Por que treinamentos genéricos de liderança falham na indústria?
Programas genéricos falham porque tratam o supervisor de produção como se ele tivesse a mesma agenda, o mesmo risco e o mesmo tempo de resposta de um gestor administrativo. A linguagem não encaixa, o exemplo não encaixa e o líder desliga em quinze minutos.
A armadilha de promover o melhor operador sem prepará-lo para gerir gente
A indústria promove por desempenho técnico. Quem regula melhor a injetora, conhece o ferramental de cor e resolve a parada mais rápido recebe o cargo de encarregado. O critério parece justo e é o mais fácil de defender internamente.
O problema é que ele prevê a coisa errada. Um estudo publicado no Quarterly Journal of Economics, com dados de 214 empresas, mediu o efeito de promover por desempenho individual.
O resultado: dobrar o desempenho de vendas de um profissional antes da promoção corresponde a uma queda de 7,5% no valor agregado dele como gestor. A equipe dele evolui menos do que evoluiria sob um gestor que era um vendedor mais fraco.
A Gallup mede a mesma falha pelo outro lado. Segundo a consultoria, empresas erram a escolha do candidato com o talento certo para a função de gestão em 82% das vezes, e os próprios gestores, quando perguntados por que foram escolhidos, citam o desempenho em uma função anterior não gerencial ou o tempo de casa.
Aplicado ao chão de fábrica, isso significa que a melhor mão da planta tende a virar o gestor mais impaciente com quem erra, porque ele nunca precisou explicar o que faz de forma intuitiva.
A distância entre a estratégia da diretoria e a execução da produção
A diretoria define a meta anual em setembro. Em janeiro, o encarregado do turno C recebe uma planilha com doze indicadores e nenhuma hierarquia entre eles. Quando tudo é prioridade, ele prioriza o que a última reunião cobrou mais alto.
Essa perda acontece na camada de tradução, que é exatamente a camada da liderança intermediária. Sem alguém capaz de transformar objetivo estratégico em decisão de turno, o desdobramento de metas morre no quadro da sala de reunião.
Quem já conduziu esse desdobramento em escala sabe o custo. Trabalhos anteriores sobre mentoria executiva para C-Level tratam do lado da diretoria; este artigo trata da camada que recebe a decisão e precisa executá-la com gente.
Quanto custa uma liderança despreparada no chão de fábrica?
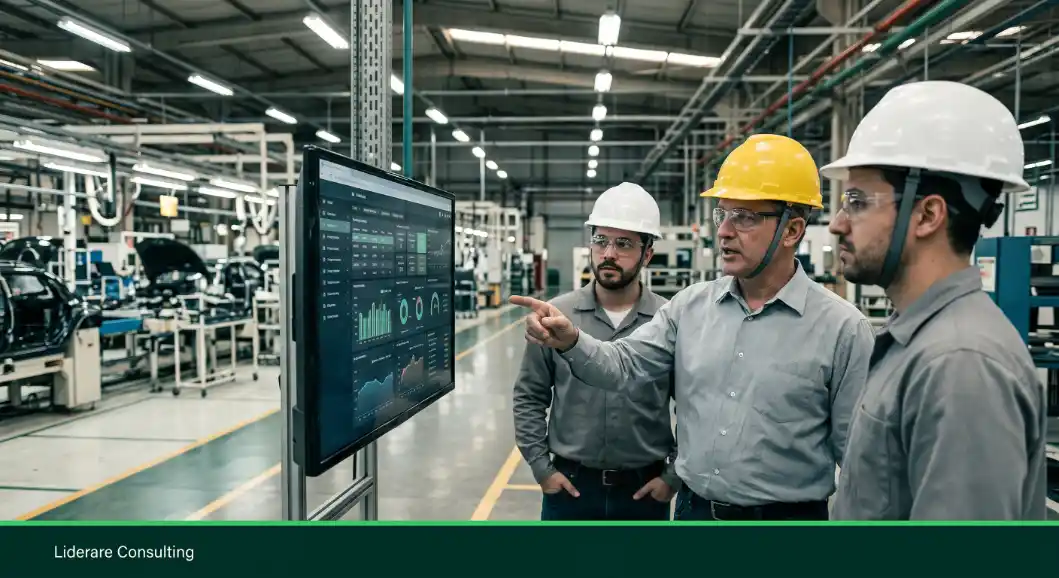
O custo de uma liderança despreparada aparece disperso em várias linhas do orçamento, o que dificulta enxergá-lo como um problema único. Ele sangra em produtividade, em pessoas e em risco jurídico ao mesmo tempo.
Queda de OEE, aumento de refugo e priorização errada
Um supervisor sem método de priorização apaga incêndio. Ele ataca a parada mais barulhenta, não a mais cara. O resultado é uma planta que trabalha muito e entrega pouco, com OEE estável em patamar baixo e nenhuma explicação clara para a diretoria.
O refugo segue a mesma lógica. Quando o líder não sabe conduzir uma análise de causa raiz com a equipe, cada desvio vira ajuste pontual do operador mais experiente. O conhecimento não circula e o mesmo defeito volta no próximo lote.
Turnover, absenteísmo e acidentes por falha de comunicação
A Gallup aponta que 70% da variação no engajamento de uma equipe é determinada apenas pelo gestor. Na indústria, engajamento não é um tema de clima: é o operador que avisa o ruído estranho no rolamento antes da quebra, ou o que fica calado.
Absenteísmo alto em um turno específico e baixo nos demais raramente é um problema de perfil de equipe. É um problema de quem conduz aquele turno.
Acidentes seguem o mesmo caminho. Instrução dada com pressa, checagem que não acontece porque ninguém se sente à vontade para interromper o líder e desvio normalizado por costume formam a sequência clássica que antecede o evento grave.
Passivo trabalhista e conflito sindical
Assédio moral raramente começa com intenção. Começa com um líder que aprendeu a corrigir gritando porque foi assim que corrigiram com ele, e uma estrutura que não ofereceu outro repertório.
A conta chega em reclamatória, em desgaste com o sindicato e em paralisação.
Entre 2011 e 2015, sob a direção de fabricação de Luiz Quinalha, a planta da Renault em Curitiba encerrou um histórico de greves recorrentes. No mesmo período, dobrou a capacidade para 60 veículos por hora, detalhado no case de expansão de capacidade da fábrica de Curitiba.
A relação com o sindicato mudou porque a relação de cada líder com sua equipe mudou antes.
O que uma consultoria de liderança industrial faz na prática?
Uma consultoria de liderança industrial diagnostica os gaps de gestão da camada intermediária, desenha o desenvolvimento sobre os casos reais da planta e acompanha a aplicação até que o comportamento novo sobreviva à pressão do turno.
Traduzir a linguagem corporativa para a realidade da linha
Escuta ativa, em um material corporativo, vira um exercício de parafrasear o interlocutor. Na linha, escuta ativa é o encarregado que percebe que o operador está descrevendo um problema de ferramenta e não de método, e age antes que o lote inteiro saia fora de especificação.
Feedback estruturado, no escritório, cabe em uma conversa de trinta minutos com agenda marcada. Na produção, cabe em quatro minutos na troca de turno, com barulho e com a equipe olhando. São habilidades diferentes e exigem treino diferente.
Inteligência emocional com pragmatismo para encarregados e supervisores
Inteligência emocional na indústria não significa suavizar a cobrança. Significa que o líder consegue sustentar uma meta difícil sem transferir o próprio estresse para a equipe, e consegue ouvir uma recusa sem tratá-la como insubordinação.
Na Liderare, esse trabalho combina o modelo de Daniel Goleman para inteligência emocional, a liderança situacional de Hersey e Blanchard para calibrar direção e autonomia por nível de maturidade, e a Comunicação Não Violenta de Marshall Rosenberg para as conversas difíceis. O protocolo MBSR serve de base para a parte de regulação sob pressão.
Nenhuma dessas referências entra como teoria. Entram como repertório aplicado ao caso que o supervisor trouxe naquela semana.
Quais são as quatro competências inegociáveis de um líder de produção?
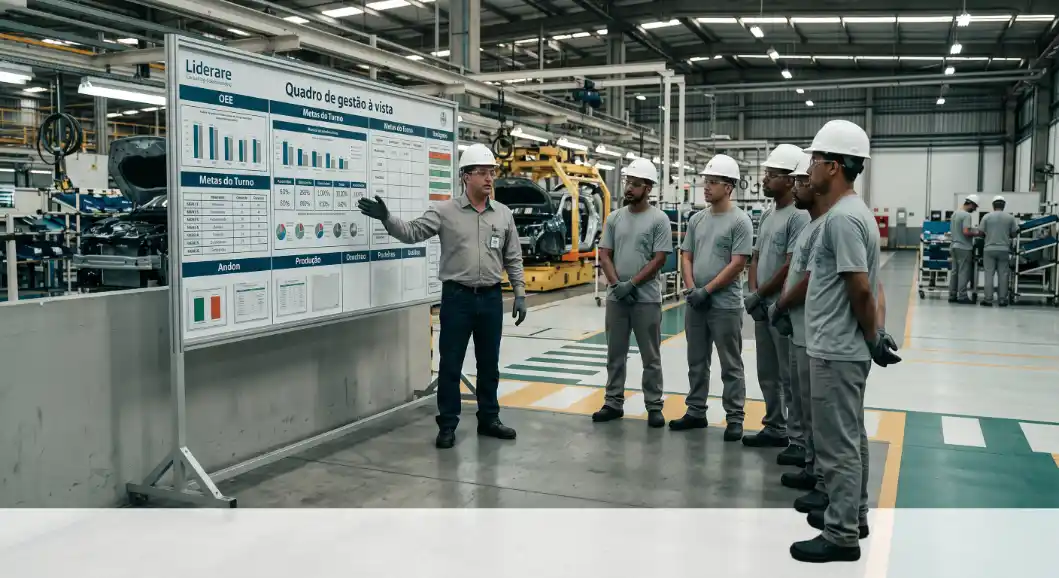
Um líder de produção de alta performance precisa de quatro competências que a formação técnica não entrega: comunicação com feedback, visão sistêmica, resolução estruturada de problemas e autonomia de decisão.
Comunicação e feedback: corrigir sem desmotivar
A maioria dos encarregados dá feedback de duas formas: silêncio quando está bom e explosão quando está ruim. O operador aprende a evitar o líder, não a melhorar o processo.
Feedback estruturado separa o fato observado da interpretação e fecha com um combinado verificável. É um roteiro simples que precisa de repetição supervisionada para virar hábito, e é o núcleo do trabalho de mentoria em líder coach.
Visão sistêmica: integração com PCM, manutenção, qualidade e logística
O líder que otimiza apenas o próprio setor gera gargalo no seguinte. Ele bate a meta de produção empurrando material que a qualidade vai barrar, ou queima a janela de manutenção preventiva para fechar o turno.
Visão sistêmica é entender onde a decisão local aparece no resultado da planta. Na prática, isso se treina colocando o supervisor para defender o próprio número em uma reunião com as áreas que ele afeta.
Resolução de problemas: gestão de pessoas somada às ferramentas da qualidade
Cinco Porquês e diagrama de Ishikawa, criado por Kaoru Ishikawa, são ferramentas que quase toda planta já conhece. O que falta raramente é a ferramenta.
Falta o líder capaz de conduzir a análise com uma equipe que tem medo de apontar a causa real, porque a causa real envolve uma decisão de outro nível hierárquico. Resolver problema na indústria é tanto método quanto ambiente para falar.
Autonomia e postura de dono: o fim da dependência do gerente de planta
Quando toda decisão relevante sobe para o gerente de planta, a operação anda na velocidade da agenda dele. O custo disso aparece em tempo de resposta e em sucessão travada.
Desenvolver autonomia significa definir com clareza o que cada nível decide sozinho, o que decide informando e o que precisa escalar. Sem esse contrato explícito, delegação vira abandono ou microgestão, nunca autonomia.
A experiência da Liderare nesse ponto vem de um programa de formação de líderes na Renault América Latina, que preencheu sete posições de diretoria com quadros internos e promoveu quatro executivos para operações europeias.
O programa teve taxa de conclusão de 30%, registrada no case de pipeline de liderança industrial. A taxa baixa não foi falha: mostrou que o critério de corte era real.
Como funciona a aplicação do desenvolvimento de líderes na sua fábrica?
A aplicação começa por diagnóstico, passa por planos individuais atrelados a indicadores e termina em um mecanismo de sustentação que impede o retorno ao comportamento antigo.
Diagnóstico inicial: mapeamento de gaps comportamentais e técnicos
O diagnóstico cruza três fontes: os indicadores por turno e por área, a observação direta do líder na rotina e conversas individuais com a camada acima e abaixo dele. Sem as três, o retrato sai enviesado.
O que sai desse cruzamento não é um perfil psicológico. É uma lista de comportamentos específicos que explicam um desvio específico de indicador.
Plano de desenvolvimento individual atrelado aos indicadores da produção
Cada líder sai com um plano que amarra uma competência a um número que ele já responde. Reduzir retrabalho no posto 40, baixar o absenteísmo do turno B, fechar o ciclo de feedback com os oito operadores diretos dentro do mês.
O plano tem prazo, evidência de conclusão e revisão periódica, na lógica do PDCA. Um plano sem número associado não sobrevive à primeira semana de pressão.
Sustentação: o que impede o programa de evaporar em três meses
Programas morrem quando o gestor direto do participante não acompanha. A sustentação exige que o gerente de planta revise os planos em cadência fixa e cobre a aplicação com o mesmo rigor com que cobra produção.
Quando a operação exige um desenho próprio, com turnos, escopo e indicadores específicos, o programa precisa ser construído sobre o contexto da planta em vez de partir de um currículo padrão.
Como medir o retorno de um treinamento de liderança industrial?
A medição usa os indicadores que a planta já acompanha, com linha de base tomada antes do início e comparação por turno ou por área, isolando o efeito do programa das demais variáveis.
Os indicadores mais usados nesse tipo de avaliação:
- OEE e refugo da área sob responsabilidade do líder, comparados ao período anterior e a uma área de controle.
- Absenteísmo e rotatividade da equipe direta, que respondem mais rápido a mudança de liderança do que a mudança de processo.
- Taxa de frequência de acidentes e número de quase acidentes reportados, que costuma subir antes de cair, porque a equipe passa a reportar.
- Tempo médio de resposta a desvio e percentual de decisões resolvidas no próprio nível.
A urgência dessa medição cresce com a mudança de perfil das funções. O Fórum Econômico Mundial estima que 39% das competências centrais dos trabalhadores devem se transformar até 2030, com liderança e influência social entre as habilidades mais demandadas pelos empregadores.
Perguntas frequentes sobre treinamento de liderança industrial
Quanto tempo leva um programa de desenvolvimento de líderes industriais?
Depende do escopo e do número de líderes envolvidos. Programas com foco em uma competência específica costumam rodar em ciclos curtos, enquanto formações de camada completa exigem meses de acompanhamento. O que define a duração é o tempo necessário para o comportamento novo sobreviver à pressão da rotina, não a carga horária contratada.
Qual a diferença entre treinamento de liderança industrial e treinamento corporativo comum?
O treinamento corporativo comum trabalha com casos de escritório e mede satisfação do participante. O industrial trabalha sobre os casos da própria planta e mede indicador de operação. A diferença aparece na linguagem, no exemplo usado e no critério de sucesso acordado com a diretoria antes do início.
Treinamento de liderança funciona para encarregado que veio da produção?
Funciona, desde que o conteúdo respeite o repertório técnico que ele já tem. O erro comum é tratar o encarregado como iniciante em gestão de processo, quando o gap está em gestão de gente. Programas que partem do caso real dele têm adesão muito maior do que os que partem de teoria.
O RH interno não consegue conduzir esse desenvolvimento sozinho?
Consegue conduzir parte dele, principalmente a estrutura e a logística. A dificuldade aparece quando o vício a mudar envolve a própria hierarquia que contrataria o programa. Nesses casos, o desenho costuma sair em formato de soluções in company sob medida, com uma voz externa que reduz o custo político da conversa.
Como convencer a diretoria a investir em desenvolvimento de liderança?
Amarrando o programa a um indicador que já incomoda a diretoria. Absenteísmo de um turno específico, refugo de uma linha, rotatividade de uma área ou reclamatórias trabalhistas recorrentes funcionam como ponto de partida mensurável. Discussão sobre liderança em abstrato não compete com pauta de investimento em máquina.
O programa precisa ser presencial na fábrica?
Parte dele ganha com presença, principalmente a observação da rotina e as sessões com o grupo de líderes. O acompanhamento individual e as revisões de plano funcionam bem em formato virtual. A Liderare Consulting atende majoritariamente à distância, com deslocamentos quando o escopo exige presença na planta.
Como saber se meus supervisores precisam desse tipo de apoio?
Alguns sinais recorrentes: decisões simples que sobem para o gerente de planta, diferença grande de indicador entre turnos com o mesmo equipamento, rotatividade concentrada em uma área e conversas de feedback que só acontecem em processo disciplinar. Qualquer um desses padrões costuma indicar gap de gestão, não de processo.
Vocês atendem indústrias fora de Curitiba?
Sim. A Liderare Consulting fica em Curitiba e atende operações em todo o Brasil e no exterior, em português, inglês, francês e espanhol. As praças com maior concentração de clientes incluem São Paulo, Belo Horizonte, Porto Alegre, Joinville e Blumenau.
Como avaliar o preparo dos líderes da sua operação
A camada que decide no turno determina o que a estratégia da diretoria vira na prática. Quando essa camada recebe o cargo por mérito técnico e nenhum preparo para gerir gente, o custo aparece em OEE, em rotatividade e em risco trabalhista, disperso o bastante para não ser atribuído à causa certa.
Se esse diagnóstico descreve a sua planta, uma conversa inicial sem compromisso ajuda a delimitar onde está o gap. Fale com Luiz Quinalha pelo contato da Liderare Consulting ou pelo WhatsApp (41) 99172-6717.